

カップリングの芯出しとは、モーターやポンプなど2つの機械の回転中心線を、運転状態で一直線に合わせる作業です。設備を据え付ける際、軸のズレを残したまま稼働させると、部品の破損や重大な振動トラブルにつながることも珍しくありません。本記事では、芯出し不良が引き起こす症状から、目安となる許容値、代表的な測定用具の特徴、具体的な調整手順までを順に整理します。
この記事の要約
- カップリングの芯出しは、2つの機械の回転中心線を一直線に合わせる作業である
- 芯出し不良には、偏心(平行のズレ)と偏角(角度のズレ)の2種類が存在する
- 一般的な許容値の目安は0.05mm前後だが、回転数やカップリングの種類で変動する
- 測定方法には、直尺・ダイヤルゲージ・レーザー芯出し器の3種類が用いられる
- 調整手順は、配管応力の確認後に上下方向を合わせ、最後に左右方向を調整する

カップリングの芯出し(アライメント)とは?
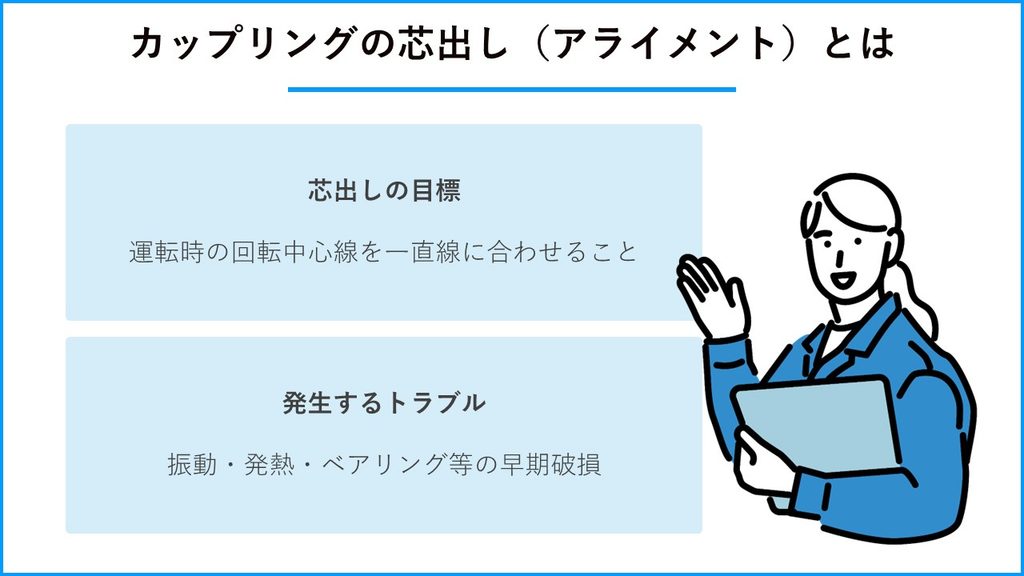
カップリングの芯出しの目標と、不良時に発生するトラブルの全体像を整理します。
芯出しの目標は「回転中心線を一直線にすること」
カップリングの芯出しにおいて目指すべきは、運転状態で2つの機械の回転中心線が一直線になるように配置することです。単に静止した状態でカップリングの外周や面間を測り、数値を合わせるだけでは不十分なケースも珍しくありません。温度変化による熱膨張や運転中の荷重を考慮し、実際に機械が動いている状態で芯が合っていることを目指す必要があります。
芯出し不良が引き起こす3つのトラブル(振動・発熱・部品破損)
芯出し不良(ミスアライメント)を残したまま稼働させると、機械に異常な振動や発熱が発生し、ベアリング(軸受)やシールの早期破損につながります。軸の中心がわずかにずれているだけでも、回転するたびにシャフトや軸受へ過剰な負荷が繰り返しかかるためです。精度よく芯出しされた機械と比べ、芯出し不良の機械は使用条件によっては本来の寿命を待たずに部品交換が必要になるケースもあります。部品を交換しても異常振動が直らない場合は、初期不良を疑う前に芯出しの精度を再確認することをおすすめします。
芯出し不良(ミスアライメント)の2つの種類
芯出し不良には、ズレの方向によって大きく偏心と偏角の2種類が存在します。
| ズレの種類 | 具体的要点 |
| 偏心(オフセット) | 回転中心線が平行にズレている状態 |
| 偏角(アンギュラー) | 回転中心線が角度を持って交差している状態 |
偏心(オフセット・平行のズレ)
偏心とは、2つの機械の回転中心線が平行を保ったまま、上下または左右にズレている状態です。カップリングの外周段差を測定することで、ズレの大きさを把握できます。
偏角(アンギュラー・角度のズレ)
偏角とは、2つの機械の回転中心線が平行ではなく、角度を持って交差している状態を指します。カップリングの面間(隙間)を上下左右で測定し、隙間の差を確認することで判断する形が一般的です。
芯出しの許容値と基準
芯出しをどこまで精密に行うべきか、基準となる許容値の考え方を整理します。
許容値の目安は0.05mm前後だが、種類によって幅がある
芯出しの許容値は、汎用ポンプなどの現場で0.05mm(100分の5ミリ)以内を目標に調整することが多く、これがひとつの目安として広く知られています。ただし、これは一律の規格として定められた数値ではなく、採用するカップリングの種類によって適正値は大きく異なります。たとえば、フランジ型たわみ軸継手では0.1mm程度、ディスク型やフレキシブル型では0.5〜1mm程度を許容値とする例もあり、ギア型など比較的シビアな型式で0.05mm前後が目安となります。そのため実作業では、まずメーカーカタログや指定値を確認する必要があります。
回転数で許容値は変化する
実際の許容値は、対象となる機械の回転数によっても変動します。たとえば、回転数が高い機械ほど遠心力による影響が大きくなるため、より厳密なアライメント精度が求められます。許容範囲内であっても、できる限り誤差をゼロに近づけることで設備の長寿命化につながります。
カップリングの芯出しで使う3つの道具
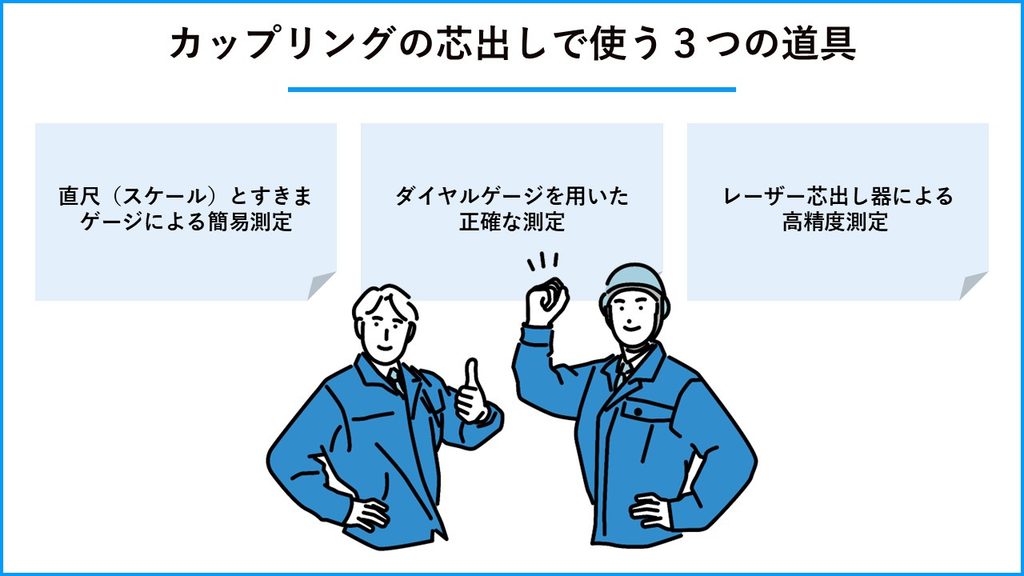
芯出し作業で用いられる代表的な測定用具と、それぞれの特徴を整理します。
| 測定用具 | 具体的要点 |
| 直尺・すきまゲージ | 簡易的な粗芯出しで用いられる |
| ダイヤルゲージ | 現場で広く普及している正確な測定手法 |
| レーザー芯出し器 | 熟練度に依存せず高精度でスピーディーな測定が可能 |
直尺(スケール)とすきまゲージによる簡易測定
直尺をカップリングの外周に当てて段差(偏心)を見たり、すきまゲージで面間の寸法(偏角)を測ったりする手法は、目視に近い簡易的な測定です。微細なズレを数値化することは難しいため、据付直後の大きなズレを直す粗芯出しの段階で使用します。最終的な仕上げの測定には適していません。
ダイヤルゲージを用いた正確な測定
イヤルゲージを用いた方法は、微細なズレを100分の1ミリ単位で数値化できるため、多くの現場で標準的に採用されています。カップリングの片側にダイヤルゲージを固定し、軸を回転させながら上下左右の数値を読み取ってズレを計算する手法です。ただし、測定器具の固定方法によるたわみ(ダレ)の影響を受けやすく、作業者の熟練度によって精度にばらつきが出やすい側面もあります。
レーザー芯出し器による高精度測定
最新の現場では、レーザー光を利用して軸のズレを自動計算するレーザー芯出し器の導入が進んでいます。ダイヤルゲージ特有のダレや読み取り誤差が発生せず、ディスプレイ上に必要な調整量(シムの厚みなど)が直接表示される点が特徴です。経験の浅い作業者でも高精度な芯出しが可能となり、全体の作業時間を大幅に短縮できるメリットがあります。
カップリング芯出しの正しい手順
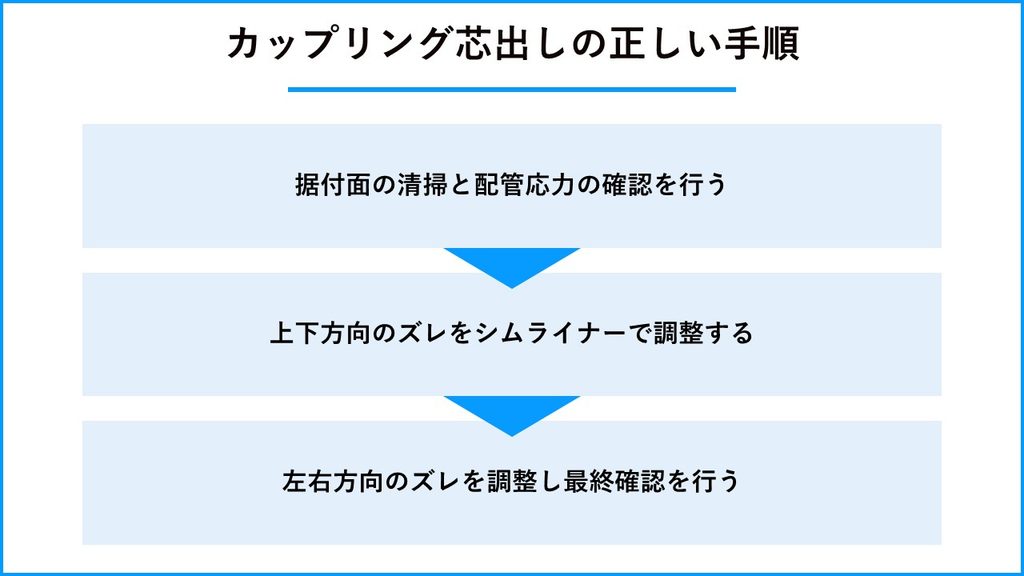
芯出し作業を効率的に進めるための、基本的な調整手順を解説します。
| 作業ステップ | 具体的要点 |
| 事前確認 | ベースの水平や配管応力による歪みを確認する |
| 上下方向の調整 | シムライナーを使って高さと上下の傾きを合わせる |
| 左右方向の調整 | ジャッキボルトなどで水平方向のズレを修正する |
据付面の清掃と配管応力の確認を行う
芯出しを始める前に、モーターやポンプのベース面を清掃し、配管接続によるケーシングの歪み(配管応力)がないかを確認します。ゴミが挟まった状態や、配管を無理に接続して機械が引っ張られた状態で芯出しを行っても、正確な値は出ません。測定前の段階で、基礎の水平出しや配管の無負荷状態をしっかりと確保しておくことが作業をスムーズに進める重要なポイントです。
上下方向のズレをシムライナーで調整する
実際の調整では、まず上下方向の偏心・偏角から修正するのが基本手順です。モーターの脚下に挟むシムライナー(薄い金属板)の厚みを増減させ、高さと縦方向の傾きを目標値に収めます。上下のズレと左右のズレを同時に直そうとすると、基準が定まらず混乱の原因になるため避けるべきです。
左右方向のズレを調整し最終確認を行う
上下方向の調整が完了した後に、左右方向の偏心・偏角を調整します。モーターの横に設置されたジャッキボルトなどを使い、横方向に微動させてズレを修正していく流れです。上下・左右のすべての数値が許容値に収まったことを確認できたら、ボルトを本締めして芯出し作業は完了となります。
まとめ
カップリングの芯出しは、設備の異常振動や部品の早期破損を防ぎ、長寿命化を実現するために欠かせない工程です。しかし、0.05mm前後というシビアな精度をダイヤルゲージ単体で実現するには、ダレの考慮や複雑な比例計算が求められ、経験の浅い担当者にとっては相応の時間がかかります。
稼働開始までの限られた時間の中で、配管応力の確認から上下左右の調整までを確実に行い、かつ高い精度を出すとなると、自社の人員だけでは作業が長引いてしまうケースも珍しくありません。
カップリングの芯出し不良(ミスアライメント)は、稼働後の異常振動や設備劣化の原因となります。高田工業所の電流情報量診断システム「T-MCMA」なら、電流解析によって回転機械の状態を高精度に監視・診断でき、芯出し不良の兆候も早期に把握することが可能です。予知保全にご関心のある方は、下記より詳細をご確認ください。
高田工業所の電流情報量診断システム『T-MCMA』の詳細はこちら