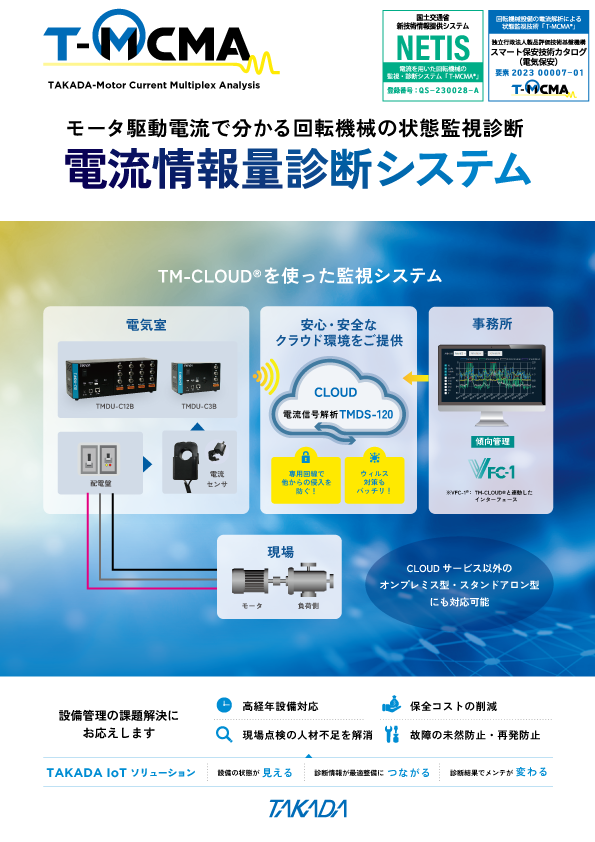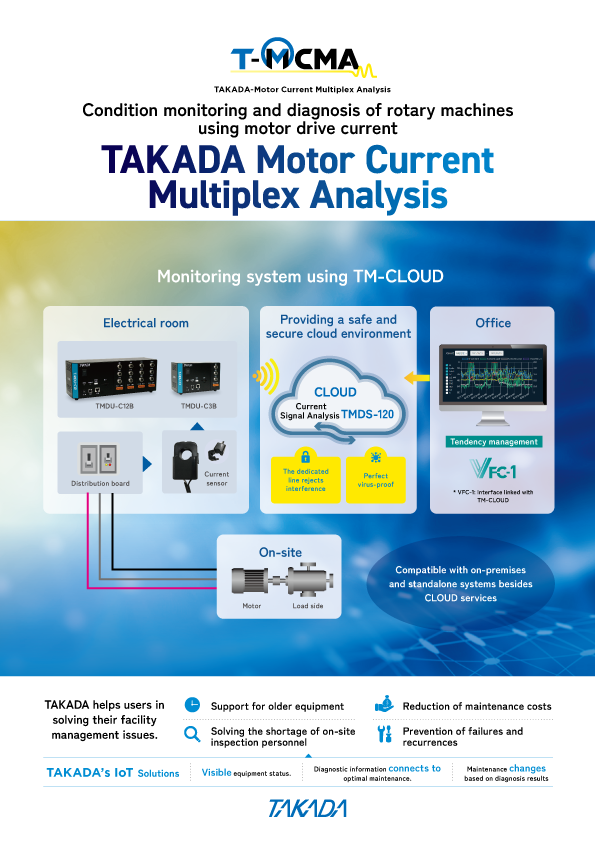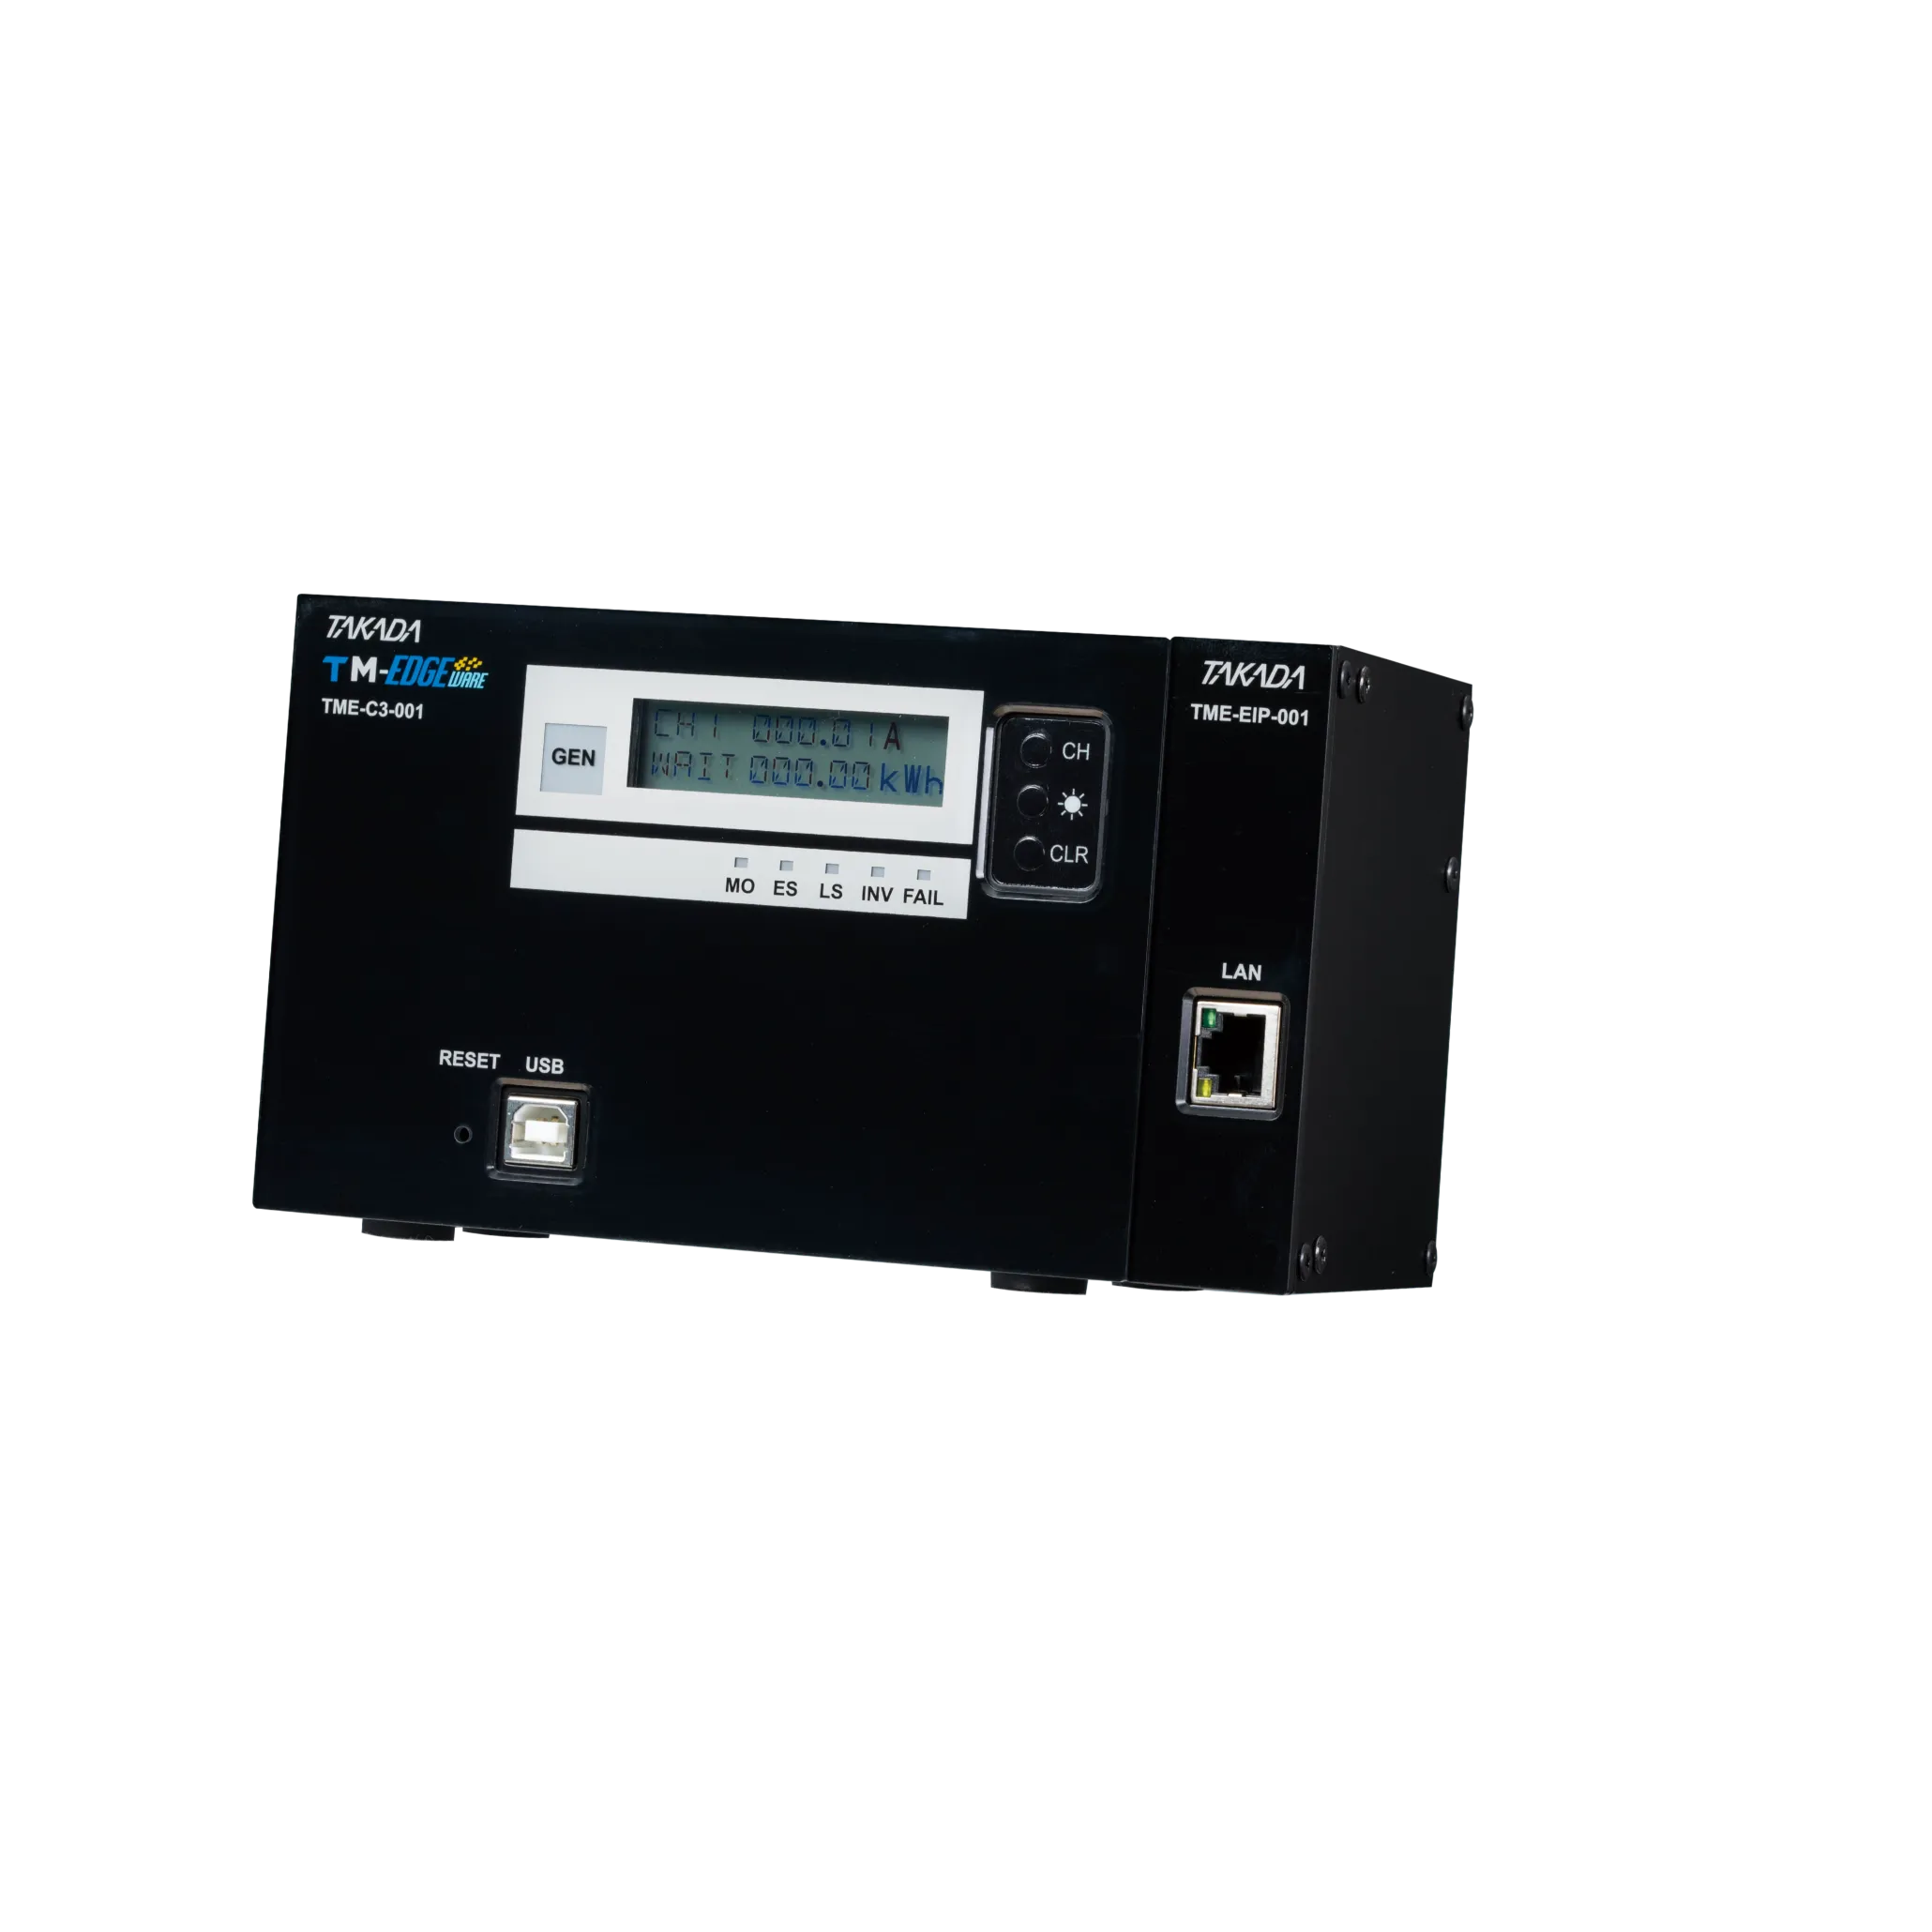


電流情報量診断システム
「T-MCMA」について
『T-MCMA』は、電流センサを配電盤内の動力線にクランプし、モータの駆動電流信号を解析することで、回転機械のモータと負荷側機械の状態を高精度に監視・診断するシステムです。


技術コラム
TECHNICAL
COLUMN
電流情報量診断システムに関する情報・知識コンテンツ
-
カップリング芯出しの許容値と手順は?振動トラブルを防ぐアライメントの基礎
カップリングの芯出しとは、モーターやポンプなど2つの機械の回転中心線を、運転状態で一直線に合わせる作業です。設備を据え付ける際、軸のズレを残したまま稼働させると、部品の破損や重大な振動トラブルにつながることも珍しくありません。本記事では、芯出し不良が引き起こす症状から、目安となる許容値、代表的な測定用具の特徴、具体的な調整手順までを順に整理します。 この記事の要約 カップリングの芯出し(アライメント)とは? カップリングの芯出しの目標と、不良時に発生するトラブルの全体像を整理します。 芯出しの目標は「回転中心線を一直線にすること」 カップリングの芯出しにおいて目指すべきは、運転状態で2つの機械の回転中心線が一直線になるように配置することです。単に静止した状態でカップリングの外周や面間を測り、数値を合わせるだけでは不十分なケースも珍しくありません。温度変化による熱膨張や運転中の荷重を考慮し、実際に機械が動いている状態で芯が合っていることを目指す必要があります。 芯出し不良が引き起こす3つのトラブル(振動・発熱・部品破損) 芯出し不良(ミスアライメント)を残したまま稼働させると、機械に異常 […]
-
モーター異常診断とは?主要手法と自社に合うシステムの選び方を解説
モーターの異常診断は、振動解析や電流解析などの技術を用いて設備の故障の予兆を検知し、突発的なライン停止を防ぐ保全手法です。時間基準の予防保全から状態基準の予知保全へ切り替えることで、軸受や巻線の劣化を早期に発見し、突発停止による損失と過剰な部品交換の両方を抑制できます。本記事では、モーター故障の主な原因、導入で得られる効果、代表的な3つの診断手法、自社に最適なシステムを選定するときの確認項目までを整理します。 この記事の要約 モーター異常診断が不可欠な理由と主な故障原因 モーターの突発的な故障は生産活動に直結するため、予兆検知による計画的な保全が欠かせません。故障の発生要因とその影響範囲を整理します。 故障の要因・影響 具体的な要点 設備停止の損失リスク 操業停止による機会損失や納期遅延、復旧コストの増大 主な故障部位 軸受の摩耗・損傷、巻線の絶縁不良による焼損 設備停止に伴う甚大な損失リスク モーターの異常を放置して設備が突発停止した場合、生産ライン全体の稼働が止まり、多大な経済的損失が発生します。損失の規模は業種・生産規模・製品単価によって大きく異なりますが、24時間連続稼働の工場 […]
-
回転機の予知保全とは?監視すべきパラメータや導入メリットを解説
回転機の予知保全は、振動や温度などのデータをIoTセンサーで常時監視し、設備の故障の兆候を捉えて適切なタイミングでメンテナンスを行う手法です。本記事では、定期保全・事後保全との違いから、監視すべきパラメータ、導入のメリット、具体的な手順までを通して整理します。 この記事の要約 回転機における予知保全の仕組みと重要性 モーターやポンプなどの回転機において、状態監視によって適切な保全時期を見極める仕組みと重要性を整理します。 予知保全とは機器の劣化兆候を捉える手法 回転機の予知保全とは、センサーを活用して稼働状況などを監視し、機器が故障する前に劣化の兆候を検知する手法です。従来のように人間の勘や経験に頼るのではなく、データに基づいて定量的に設備の状態を把握します。例えばモーターの異常振動を早期に捉えることで、致命的な損傷に至る前にメンテナンスを実施できるケースも珍しくありません。結果として、設備の寿命を延ばしつつ安全な稼働を維持していきます。 【関連記事】モーターの故障原因と対策を詳しく解説!異音や発熱の予兆を見逃さない方法まで解説 | 技術コラム | T-MCMA | 電流解析による回転 […]
導入事例
Case Study
電流情報量診断システムを通じて解決した
ソリューションをご紹介
-
事例:ターボブロワ ベルト・プーリ摩耗
Summary 運転中はカバーに覆われて目視点検ができず、振動を計測しても値が大きく判別が難しい——ベルト駆動のターボブロワは、状態監視の難しい設備の一つです。T-MCMAの電流解析でベルト通過周波数成分(Lx)を監視することで、ベルト・プーリの摩耗の進行を運転中に捉え、点検での摩耗確認と交換後のパラメータ改善まで、一連のサイクルを定量的に追跡できた化学プラントの事例をご紹介します。 項目 内容 業種 化学 対象設備 ターボブロワ(廃ガスブロワ、ベルト駆動) 異常事象 ベルト・プーリの摩耗 従来手法の限界 運転中はカバーがあり目視点検が困難、振動値は高値で異常の判別がつかない 着目したパラメータ Lx(ベルト通過周波数の2倍成分) 診断結果と検証 点検でベルト・プーリの摩耗を確認(診断と一致)、交換後はLxの改善を確認 効果 劣化の進行度合いを運転中に確認可能/計画的な交換への活用 導入の背景・課題:「運転中は見えない、振動でも分からない」 対象設備は、廃ガスを送るベルト駆動のターボブロワです。ベルト・プーリは摩耗が避けられない消耗部位ですが、状態把握には次の難しさがありました。 そ […]
-
事例:高圧電動機 回転子診断
Summary 振動や音では検知が難しい回転子(ロータバー)の異常。過去にロータバーのゆるみで整備を経験したこの高圧電動機では、「分解しなければ回転子の状態が分からない」ことが長年の課題でした。T-MCMAの電流解析で回転子関連パラメータを診断した結果は「良好」——そして実際の分解整備でも回転子の状態は問題なく、診断の正しさが実機で裏付けられました。異常の検知だけでなく、「健全であること」を分解せずに確認できることを示した鉄鋼プラントの事例をご紹介します。 項目 内容 業種 鉄鋼 対象設備 コンプレッサー駆動用 高圧電動機 診断対象 回転子(ロータバー)の健全性確認 従来手法の限界 回転子の異常は振動や音では検知が難しく、分解しないと状態を確認できない 着目したパラメータ Lpole、Lx1、Lx2(回転子関連の診断パラメータ) 診断結果と検証 整備前後ともすべて良好レベル=「問題なし」と診断。分解整備でも回転子の良好な状態が確認され、診断と一致 効果 分解せずに回転子を点検可能/モータ状態の定量評価による突発停止の抑制 導入の背景・課題:回転子の状態は、分解しないと分からない」 対 […]
-
事例:軸流ポンプ キャビテーション
Summary 複数台の同型海水ポンプのうち、どの機器でエロージョンが進行しているのか——振動診断では兆候が現れず、開放点検まで分からなかった損傷を、T-MCMAの(KI)で運転中に特定。部品手配のリードタイム短縮と在庫管理の最適化を実現した化学プラントの事例をご紹介します。 項目 内容 業種 化学 対象設備 軸流ポンプ 異常事象 キャビテーション(流体異常)に起因するエロージョン 従来手法の限界 振動診断ではトレンドに変化が現れない 着目したパラメータ KI 効果 異常機器の特定/部品手配時間の短縮/在庫管理の最適化 導入の背景・課題:「どの機器が損傷しているのか」が分からない 対象設備は、海水の送水に使用している軸流ポンプです。同型の機器が複数台設置されており、定期的に振動診断を実施していましたが、トレンドに変化は見られませんでした。 ところが、開放点検の際に一部の機器でエロージョンによる損傷が確認されました。振動に兆候が現れないため、次のような課題が残っていました。 そこで、振動では捉えにくい流体異常の検知にも有効な電流解析T-MCMAを導入し、海水ポンプの状態監視を開始しま […]
動画ギャラリー
Video
gallery