

送風機のベルト交換は、劣化のサインが現れる前の1〜2年を目安に実施し、プーリーの芯出しと適正な張り調整を確実に行うことが重要です。本記事では、ベルトの交換時期や規格などの基礎知識から、具体的な交換手順、テンションの調整基準、作業時の注意点までを順に解説します。
この記事の要約
- 送風機のベルトは使用状況に応じて1〜2年ごとの定期交換が推奨される
- 劣化が進むと風量低下や異音の原因となり、機器の運転効率が悪化する
- ベルトの種類はM型・A型・B型などの規格で分かれており既存品に合わせる
- 交換時はモーターを動かして古いベルトを外し、プーリーの芯出しを確実に行う
- 新しいベルトは初期伸びが発生するため、数日運転した後に張り調整が必要

送風機ベルトの交換時期と劣化のサイン
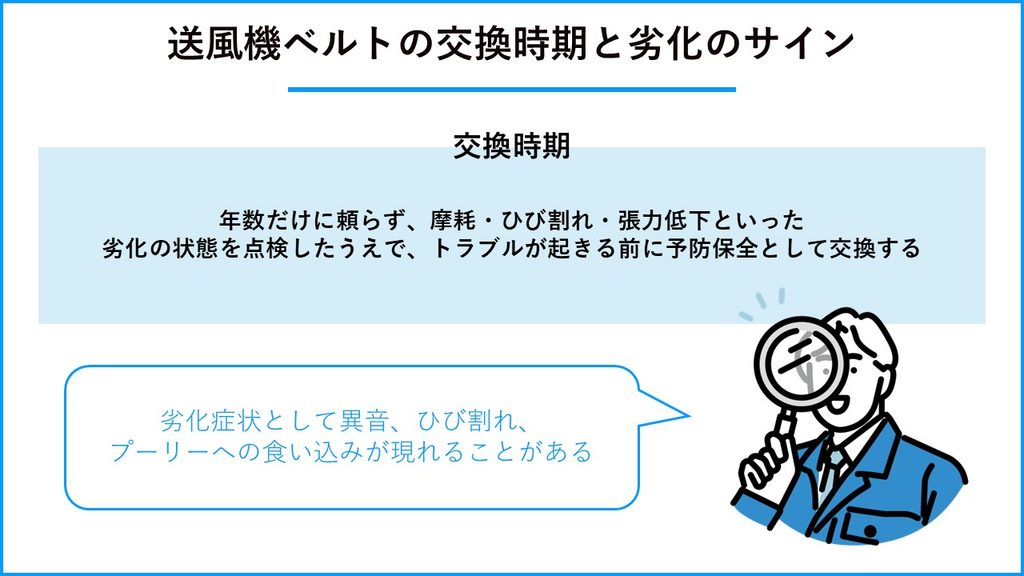
送風機の安定稼働を維持するためには、ベルトの寿命を正確に把握して適切なタイミングでメンテナンスを実施することが求められます。
| 確認項目 | 交換の目安と判断基準 |
| 使用期間 | 1〜2年ごとの定期交換 |
| 劣化症状 | 異音、ひび割れ、プーリーへの食い込み |
交換時期は運転時間の管理と定期点検で判断する
送風機のベルトは、一般的な目安として1〜2年程度で交換されるケースが多いものの、実際の寿命は負荷や回転数、周囲温度、稼働時間といった使用条件によって大きく変動します。Vベルトはゴム製品であり、日々の運転による摩擦と熱で徐々に劣化が進むため、メーカーも一律の交換年数を定めるのではなく、運転時間の管理と定期点検による状態確認を推奨しています。特に工場や商業施設などで24時間連続稼働する空調設備では、ゴムの摩耗や硬化が早く進行するため、1年未満で交換が必要になるケースもあります。年数だけに頼らず、摩耗・ひび割れ・張力低下といった劣化の状態を点検したうえで、トラブルが起きる前に予防保全として交換することが、機器の長寿命化につながります。
異音や摩耗など劣化を知らせる初期サイン
ベルトから「キュルキュル」という摩擦音が発生した場合は、摩耗や張力不足が疑われるため早急な対応が必要です。劣化が進むとベルトの側面がすり減って細くなり、プーリー(滑車)の溝の奥深くへと食い込むようになります。張力が失われた状態で放置を続けると、ベルトがプーリー上でスリップして動力が正しく伝わらなくなり、伝達効率の低下によるエネルギーロスや深刻な風量低下を招きます。 異音やひび割れを確認した際は、使用期間にかかわらず交換を検討してください。
参考:ベルト伝動技術懇話会 摩擦ベルトのスベリ率と伝達効率との関係を教えて下さい。
送風機に用いるVベルトの種類と選び方
送風機に使用されるベルトは断面形状や長さに応じて複数の規格が存在しており、機器に適合した製品を選ぶことで確実な動力伝達が可能になります。
| 選定の観点 | 確認すべきポイント |
| 断面形状 | M型・A型・B型などの規格を合わせる |
| 長さ | 既存ベルト背面の刻印番号を確認する |
Vベルトの基本的な断面形状と役割
送風機の動力伝達には、断面がV字型をした「Vベルト」を使用するのが一般的です。モーターの回転力を効率よく送風機のファンに伝えるため、プーリーのV溝に深く密着して摩擦力を高める構造になっています。平ベルトと比較してすべりが少なく、軸間距離が短い場合でも大きな動力を安定して伝達できる点が特徴と言えます。しかしゴムの劣化や摩耗によってV溝との密着性が低下してしまうと、スリップが発生して深刻な伝達効率の悪化につながっていきます。
M型・A型・B型など規格の確認方法
新しいベルトを手配する際は、既存ベルトの背面に印字されている規格(M型・A型・B型など)と長さの番号を確認します。Vベルトの種類は本来、伝達する設計動力と小プーリーの回転速度に基づいて選定するものですが、実務上の目安としては小型機でM型やA型、中・大型機でB型やC型が採用される傾向があります。ゴムの表面が摩耗して印字を読み取れない場合は、ノギスなどでプーリーの溝幅を正確に測るか、機器メーカーの取扱説明書にある仕様表を参照して規格を特定します。規格が合わないベルトを無理に取り付けるとすぐに切断する恐れがあるため注意が必要です。
送風機ベルトの交換手順
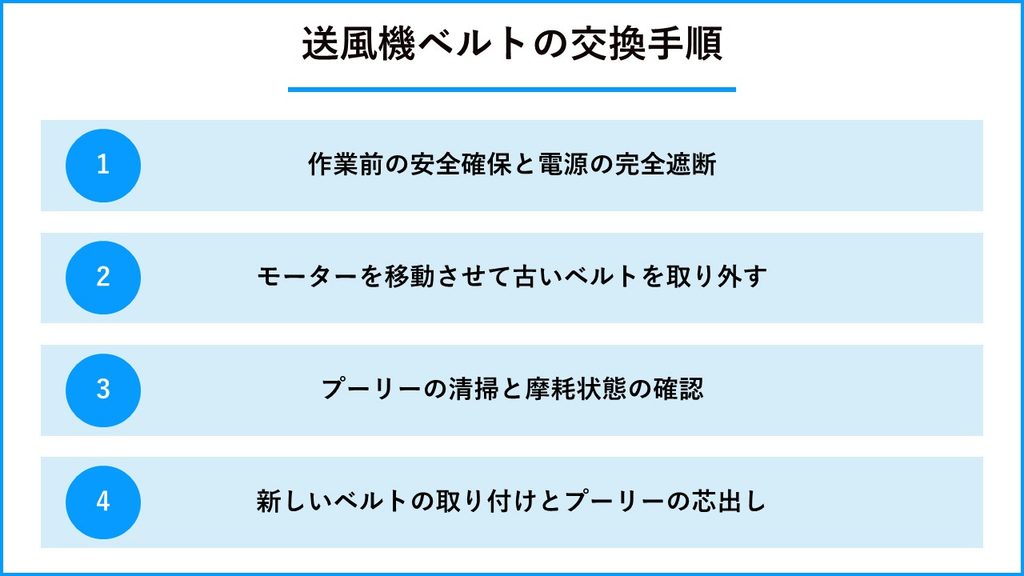
実際の交換作業では、単に古いベルトを外すだけでなく、安全手順の遵守と正確な取り付けが機器の寿命を大きく左右します。
| 作業工程 | 具体的な要点 |
| 準備 | 電源を完全に遮断し、安全を確保する |
| 取り外し | モーターをスライドさせてベルトを緩める |
| 点検 | プーリーの摩耗や汚れを取り除く |
| 取り付け | ベルトを装着し、プーリーの芯出しを行う |
作業前の安全確保と電源の完全遮断
作業を始める前は、必ず送風機とモーターの電源を落としてブレーカーを完全に遮断します。作業中に誤って電源が入ると、指や手が巻き込まれる重大な事故につながる危険性があります。「点検中・操作禁止」の札をブレーカーに掲示し、第三者が誤操作しないよう対策を徹底することが必要です。
モーターを移動させて古いベルトを取り外す
古いベルトを外す際は、モーターの固定ボルトを緩めて全体を送風機側にスライドさせ、ベルトの張りを緩めます。ドライバーなどで無理にベルトをこじって外そうとすると、プーリーの溝を傷つける原因になります。モーターの調整用ボルト(スライドボルト)を操作して軸間距離を縮め、手で簡単に取り外せる状態にするのが安全な手順です。スライドボルトが固着している場合は、ボルト部分に潤滑剤を使用して慎重に緩めます。このとき、ベルトやプーリーの溝に油分が付着するとゴムの劣化やスリップ、早期破損の原因となるため、潤滑剤がかからないよう注意します。
プーリーの清掃と摩耗状態の確認
ベルトを外した後は、プーリーの溝に付着したゴムの削りカスや油汚れをきれいに拭き取ります。長期間使用したプーリーは、溝の側面が摩耗して段差ができているケースも珍しくありません。プーリー側の摩耗が激しい状態で新しいベルトを装着しても、すぐに傷んで寿命が短くなるため、必要に応じてプーリー自体の交換も検討に値します。
新しいベルトの取り付けとプーリーの芯出し
新しいベルトを溝に落とし込んだ後は、モーター側と送風機側のプーリーが一直線上に並ぶように「芯出し」を行います。金尺や水糸を両方のプーリー側面に当て、平行度(ズレ)が許容範囲内に収まるようモーターの角度を微調整していくのが標準的な手順です。芯出しが不十分なまま運転すると、ベルトの片側だけが異常摩耗したり、軸受(ベアリング)に偏荷重がかかったりすることが知られています。最後にモーターの固定ボルトを仮締めし、張り調整の工程へ移ります。
送風機ベルトの張り調整(テンション)と確認方法
ベルト交換における最終仕上げとして、機器の規定に基づいた正確なテンション調整を行うことで、スリップや異常発熱を防ぎます。
| 調整のポイント | 適正な状態とリスク |
| 張り具合の重要性 | 張りが強すぎても弱すぎても故障の原因になる |
| たわみ量の測定 | テンションメーターを用いて適正値を設定する |
適正な張力を保つ重要性
ベルトの張り(テンション)は、機器の仕様書に定められた規定値の範囲内に収める必要があります。張りが弱すぎるとスリップが発生して動力が伝わらず、摩擦による異常発熱ですぐに切断に至ることもあります。逆に張りが強すぎると、モーターや送風機の軸受に過大な負担がかかり、ベアリング破損の原因になりかねません。感覚に頼らず、適切な張力を維持することが安定稼働の前提です。
テンションメーターを用いたたわみ量の測定
正確な張力調整を行うには、ベルトの中央部を規定の力で押し、その際の「たわみ量」をテンションメーターで測定します。ベルトのサイズや軸間距離によって、適正なたわみ量と押し付け荷重(張り荷重)は異なります。メーカーの仕様表や計算式に基づいて数値を算出し、メーターの目盛りが規定値に一致するようモーターの位置を合わせる作業が必要です。調整完了後は、モーターの固定ボルトを本締めして確実に固定する手順となります。
送風機ベルト交換時の注意点
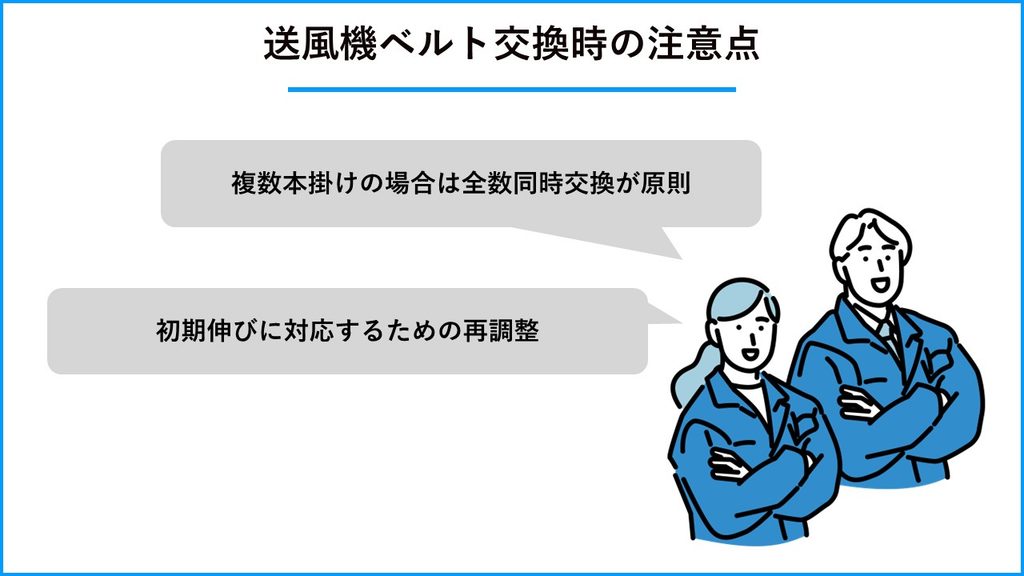
交換作業の際には、複数本の同時交換や初期伸びの概念を理解しておくことで、その後の運用トラブルの未然防止につながります。
| 注意すべき項目 | 理由と対策 |
| 複数本の同時交換 | 張力のばらつきを防ぐため全数交換する |
| 初期伸びへの対応 | 数日運転後に再調整を行う |
複数本掛けの場合は全数同時交換が原則
複数のベルトを並行して使用する送風機(多本掛け)では、必ずすべてのベルトを新品の同一ロットに交換します。古いベルトと新しいベルトを混用すると、長さや伸び率の違いから特定のベルトにだけ負荷が集中し、切断事故の原因となります。また、メーカーや品番の異なるベルトを混ぜて使用することも、張力の不均衡を引き起こすため避けるのが一般的です。
初期伸びに対応するための再調整
新しいVベルトは、運転開始から数日経つとゴムが馴染んでわずかに伸びる「初期伸び」が発生します。交換直後に適正な張力に調整していても、数十時間稼働させた後には張りが緩んでしまうケースも珍しくありません。初期伸びが落ち着いたタイミング(交換から数日〜1週間後)で再度テンションメーターを用いて測定し、張り直しを行うことで、その後の長期間の安定稼働につながります。
送風機ベルトを運転中でも点検するには電流解析がおすすめ
送風機のベルト・プーリーは摩耗が避けられない消耗部位ですが、構造上の理由から日常点検で状態を把握しにくい設備の一つです。目視や振動測定だけでは検知が難しい劣化の進行を、運転を止めずに定量的に追跡する手段として、電流解析による状態監視という選択肢が挙げられます。
| 課題 | 制約と解決の方向性 |
| 運転中の目視点検 | ベルト部はカバーに覆われており、直接確認できない |
| 振動値による判別 | 送風機自体の振動が大きく、摩耗による変化を切り出しにくい |
| 状態監視の選択肢 | モーター電流の解析でベルト通過周波数成分の傾向を確認する |
目視点検と振動測定だけでは捉えにくい摩耗の進行
多くの送風機では安全上の理由からベルト部にカバーが取り付けられており、運転中に目視でベルト・プーリーの状態を確認することが構造上難しくなっています。稼働を止めてカバーを開ける点検には生産ラインの停止や作業員の手配が伴うため、点検頻度そのものに自ずと制約が生じます。
加えて、送風機は羽根車の回転による振動やダクトからの共振が加わりやすく、振動計測値がもともと高い水準で推移する機器が少なくありません。この状態でベルトの摩耗が進んでも、振動値の変化が全体の値に埋もれてしまい、劣化に起因する信号だけを切り分けて判別することが難しいという課題が生じます。結果として「どこまで劣化が進んでいるのか分からないまま運転を続ける」状態に陥りやすく、交換時期を経験や勘に頼らざるを得ないという運用上の悩みにつながります。
カバーで覆われた運転中の送風機ベルトも監視できる
こうした「運転中は見えない、振動でも判別できない」設備に対しては、モーターの駆動電流波形を解析する状態監視手法が有効です。ベルトの摩耗や劣化は、ベルトがプーリーを通過する周期に応じた周波数成分(ベルト通過周波数とその高調波)の電流信号の変化として現れるため、カバーを開けずに劣化の進行度合いを捉えることができます。株式会社高田工業所が提供する回転機械診断ソリューション「T-MCMA」では、設定した周波数成分の電流信号の強さをパラメータとして継続監視することで、運転状態のままベルト・プーリーの劣化進行を定量的に追跡できる仕組みを備えています。
実際に化学プラントのターボブロワ(ベルト駆動)へ導入した事例では、パラメータの値が徐々に悪化していく傾向を早期に検知し、点検でベルト・プーリーの摩耗を確認したうえで、交換後はパラメータの値が明確に改善するという一連の流れを1つのトレンドとして追跡できたことが報告されています。振動値の高低に左右されずに摩耗の進行度合いを定量的に把握できるようになるため、劣化状況に応じた計画的な交換判断へと運用を切り替えることが可能となります。
【関連記事】導入・診断事例:ターボブロワ ベルト・プーリー摩耗
まとめ
送風機のベルト交換は、機器の能力を維持しエネルギーロスを防ぐための重要なメンテナンスです。適切な規格のベルトを選び、プーリーの芯出しと規定値通りの張り調整を行うことで、ベルトの寿命を最大限に延ばす効果が期待できます。
また、現在送風機のベルト異常など、回転機械の見えない不調にお悩みではありませんか。電流解析で異常を検知する回転機械診断ソリューション「T-MCMA」なら、ベルト駆動設備の状態監視や予知保全に貢献します。導入事例や製品ラインナップの詳細は以下よりご確認いただけます。
高田工業所の電流情報量診断システム『T-MCMA』の詳細はこちら