

モーターの異常診断は、振動解析や電流解析などの技術を用いて設備の故障の予兆を検知し、突発的なライン停止を防ぐ保全手法です。時間基準の予防保全から状態基準の予知保全へ切り替えることで、軸受や巻線の劣化を早期に発見し、突発停止による損失と過剰な部品交換の両方を抑制できます。本記事では、モーター故障の主な原因、導入で得られる効果、代表的な3つの診断手法、自社に最適なシステムを選定するときの確認項目までを整理します。
この記事の要約
- モーター異常診断は振動解析や電流解析で故障予兆を捉え、突発的な設備停止を防ぐ保全手法である
- 故障原因の約8割は軸受の摩耗と巻線の絶縁不良で、部位ごとに合わせた診断アプローチが必要になる
- 予防保全から状態基準保全に移行することで、部品交換コストと保全業務の属人化を同時に削減できる
- 振動解析は軸受・回転異常の高精度検知に、電流解析は過酷環境のモーター診断に強みを発揮する
- 導入時は監視対象モーターの重要度評価と、既存設備への後付け可否・通信環境の確認が判断の分かれ目となる

モーター異常診断が不可欠な理由と主な故障原因
モーターの突発的な故障は生産活動に直結するため、予兆検知による計画的な保全が欠かせません。故障の発生要因とその影響範囲を整理します。
| 故障の要因・影響 | 具体的な要点 |
| 設備停止の損失リスク | 操業停止による機会損失や納期遅延、復旧コストの増大 |
| 主な故障部位 | 軸受の摩耗・損傷、巻線の絶縁不良による焼損 |
設備停止に伴う甚大な損失リスク
モーターの異常を放置して設備が突発停止した場合、生産ライン全体の稼働が止まり、多大な経済的損失が発生します。損失の規模は業種・生産規模・製品単価によって大きく異なりますが、24時間連続稼働の工場や生産のボトルネックとなる設備では、短時間の停止であっても大きな機会損失につながりかねません。また、モーターの焼き付きといった重篤な故障に至った際は、部品交換や復旧作業に長期間を要することになります。定期的な部品交換だけでなく、稼働状態を常時監視して故障前に対応する予知保全への移行が強く推奨されます。
モーター故障の約8割を占める「軸受」と「巻線」の劣化
モーターの故障原因の大部分は、回転を支える軸受(ベアリング)の異常と、鉄心に巻かれた巻線(固定子コイル)の劣化による絶縁不良が占めています。長年にわたりモーターの修理依頼を集計している会社によれば、故障原因の約50%が軸受部(ベアリング)の損傷・剥離・焼き付き、約30%が固定子コイルの絶縁破壊に起因するとされています。つまり、この2つの部位の状態を的確に監視できれば、モータートラブルの大部分を未然に防ぐことが可能です。軸受の摩耗は振動の変化として、巻線の劣化は電流の乱れや絶縁抵抗の低下として現れるため、各々の特性に合ったセンサや診断技術を選択していく流れが一般的です。
【関連記事】モーターの故障原因と対策を詳しく解説!異音や発熱の予兆を見逃さない方法まで解説 | 技術コラム | T-MCMA | 電流解析による回転機械診断ソリューション
参考:モータの故障予知を実現する最適な方法とは | 富士電機
モーター異常診断を導入する効果とメリット
モーター異常診断の導入は、時間基準の保全から状態基準の保全へと保全戦略を切り替える取り組みです。突発停止の抑制だけでなく、コスト最適化と保全業務の効率化の両面で効果が現れます。
| 効果の観点 | 得られる変化 |
| 保全戦略 | 時間基準保全(TBM)から状態基準保全(CBM)への転換で、故障予兆に応じた保全が可能になる |
| コスト | 定期交換の見直しと部品寿命の最大化により、部品費と工数の両方を削減できる |
| 保全業務 | 常時監視の自動化で巡回点検の工数と属人性を軽減し、少人数運用に近づく |
予防保全から状態基準保全への移行が進む
モーター異常診断の導入は、時間で区切って部品を交換する保全から、状態を監視して必要なタイミングで対応する保全への転換を意味します。時間基準保全(TBM)は決められたスケジュールに沿って部品を交換する方式のため、まだ使える部品を廃棄する無駄や、逆に交換前に故障が発生するケースも残ります。振動や電流を常時監視する状態基準保全(CBM)に切り替えれば、劣化の兆候をデータで捉えて計画的なメンテナンスを実施できます。突発停止による生産損失と過剰な部品交換の両方を回避しやすい運用体制へと近づきます。
部品交換コストと属人化を同時に減らせる
状態基準の保全に移行すると、部品交換費用と保全担当者の作業工数を並行して圧縮できます。予防保全では、まだ寿命を残した部品も一律で交換対象となり、稼働数が多い工場ほど交換費用が積み上がる傾向にあります。異常診断システムでしきい値を設定すれば、劣化度が管理値を超えた設備のみを対象に交換を実施でき、必要最小限のコストで運用できるようになります。さらに常時監視によって熟練者の勘に頼っていた巡回点検の負荷が下がるため、保全業務の属人性を解消していく効果も期待できます。
モーター異常診断の代表的な3つの手法
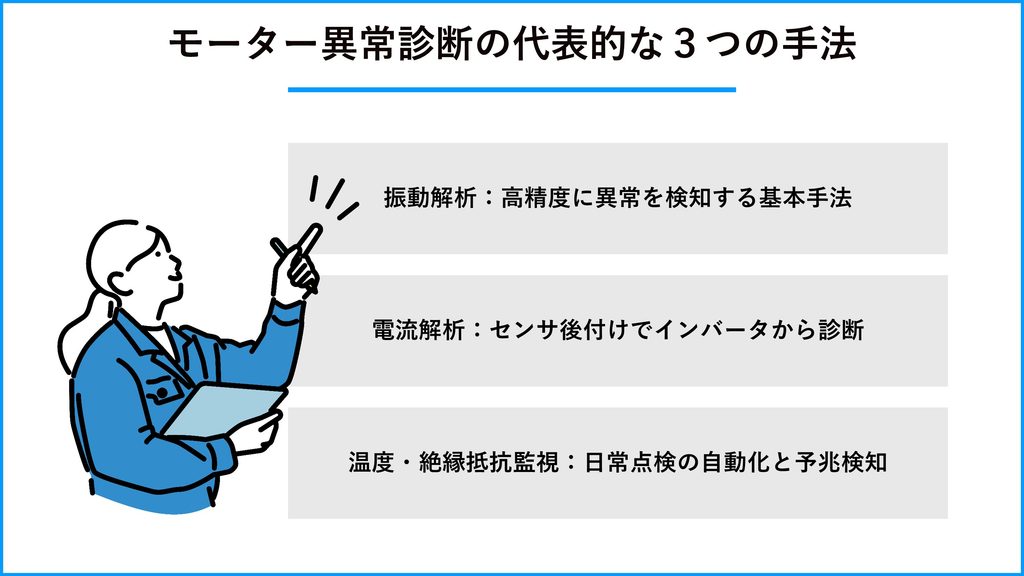
異常診断には、測定する物理量に応じて複数のアプローチが存在します。それぞれの診断手法の仕組みと適した環境を比較します。
| 診断手法 | 仕組みと特徴 |
| 振動解析 | 振動加速度センサを用いて、軸受の傷や回転不良を高精度に検知する |
| 電流解析 | 供給電流の波形の変化を分析し、センサ設置が困難なモーターも診断できる |
| 温度・絶縁抵抗監視 | モーターの過熱状態や漏電リスクを監視し、日常点検を自動化する |
【関連記事】【比較解説】回転機械の振動診断 vs 電流診断|メリット・デメリットと使い分け | 技術コラム | T-MCMA | 電流解析による回転機械診断ソリューション
振動解析:高精度に異常を検知する基本手法
振動解析は、モーター表面に設置した加速度センサから振動データを取得し、周波数成分を分析して異常を検知する手法です。軸受の微小な傷や、回転軸の芯ずれ、ガタつきといった機械的な異常は、特定の周波数帯の振動として現れる性質を持っています。取得したデータを高速フーリエ変換(FFT)などで解析することで、どの部品にどのような異常が生じているかを高精度に特定できます。設備診断の分野で広く用いられている代表的な手法ですが、センサの配線や設置スペースの確保が必要になります。
電流解析:センサ後付け不要でインバータから診断
電流解析は、モーターに供給される電流の波形データを分析し、トルクの変動や電気的な異常を捉える手法です。モーター本体にセンサを取り付ける必要がなく、水没環境や狭所など、外付けセンサの設置が物理的に不可能なモーターの監視にも適しています。機械的な異常も電流の微小な乱れとして現れるため、振動解析を補完する形で導入が進んでいます。近年はインバータ自体に診断機能を持たせた製品も登場しています。
【関連記事】電流診断(MCSA)とは?仕組みやメリット、モーター保全の活用事例を解説 | 技術コラム | T-MCMA | 電流解析による回転機械診断ソリューション
温度・絶縁抵抗監視:日常点検の自動化と予兆検知
モーターの表面温度や絶縁抵抗値を常時モニタリングすることで、過負荷による焼損や漏電の兆候を検知します。絶縁不良はモーターの致命的な故障に直結するため、稼働停止時にメガテスターで測定していた絶縁抵抗の確認を自動化する監視機器が活用されています。また、異常な発熱は軸受の摩擦増大や冷却ファンの故障を示唆する重要なサインです。これらの指標を複合的に監視することで、より確実な予知保全体制が整います。
異常診断システムを導入wする際のポイント
適切な診断システムを導入するには、現場の環境と対象設備の特性を踏まえた計画的なアプローチが必要です。ここでは、導入する際のポイントを解説します。
監視対象モーターの重要度評価と優先順位付け
工場内に存在するすべてのモーターに診断システムを導入するのはコスト面で現実的ではないため、対象設備の重要度に応じた優先順位付けを行います。生産ラインのボトルネックとなる重要設備や、過去に故障頻度が高かったモーターから優先的に監視対象に設定します。一方で、故障しても即座に予備機へ切り替え可能で、生産への影響が小さい設備は、従来通りの定期点検や事後保全に留める判断も有効です。費用対効果を最大化するためには、設備のクリティカリティ(重要度)に基づくメリハリのある保全計画が欠かせません。
既存設備への後付け可否と通信環境の確認
システムを選定する際は、既存のモーターにセンサを後付けできるか、およびデータを収集するための通信環境が整っているかを確認します。振動センサを取り付けるための平滑な面が確保できない場合や、高温・多湿な過酷環境では、インバータ側の電流解析や制御盤内への状態監視機器の設置へと方針を切り替える必要があります。また、無線センサを採用する場合は、工場内のノイズや障害物による通信の切断リスクを事前に評価し、安定したデータ収集網を構築する手順を踏むケースが多いです
参考:総務省「製造現場におけるローカル5G等の導入ガイドライン」
まとめ
モーターの異常診断は、故障原因の約8割を占める軸受と巻線の劣化を早期に捉え、時間基準の保全から状態基準の保全へと保全戦略を切り替える取り組みです。振動・電流・温度と絶縁抵抗のいずれを軸にするかは、対象モーターの環境や既存設備の制約によって使い分ける判断が必要になります。
とはいえ、工場内にある多数のモーターからどれを優先的に監視するか、どの手法を選ぶか、後付けセンサが物理的に設置可能かといった判断を独力で進めるには相応の工数がかかります。とくにインバータ駆動や過酷環境下のモーターでは、振動センサの監視や設置が難しく、電流解析による診断が有効な選択肢となります。
モーターの突発停止を防ぎたい保全担当者には、高田工業所の電流解析による回転機械診断ソリューション「T-MCMA」の活用が有力な選択肢になります。配電盤内の動力線に電流センサをクランプするだけで、モーター本体だけでなく負荷側機械の状態も高精度に監視・診断でき、既存設備を止めずに導入を開始できるのが特長です。詳細は下記の公式サイトにてご確認ください。